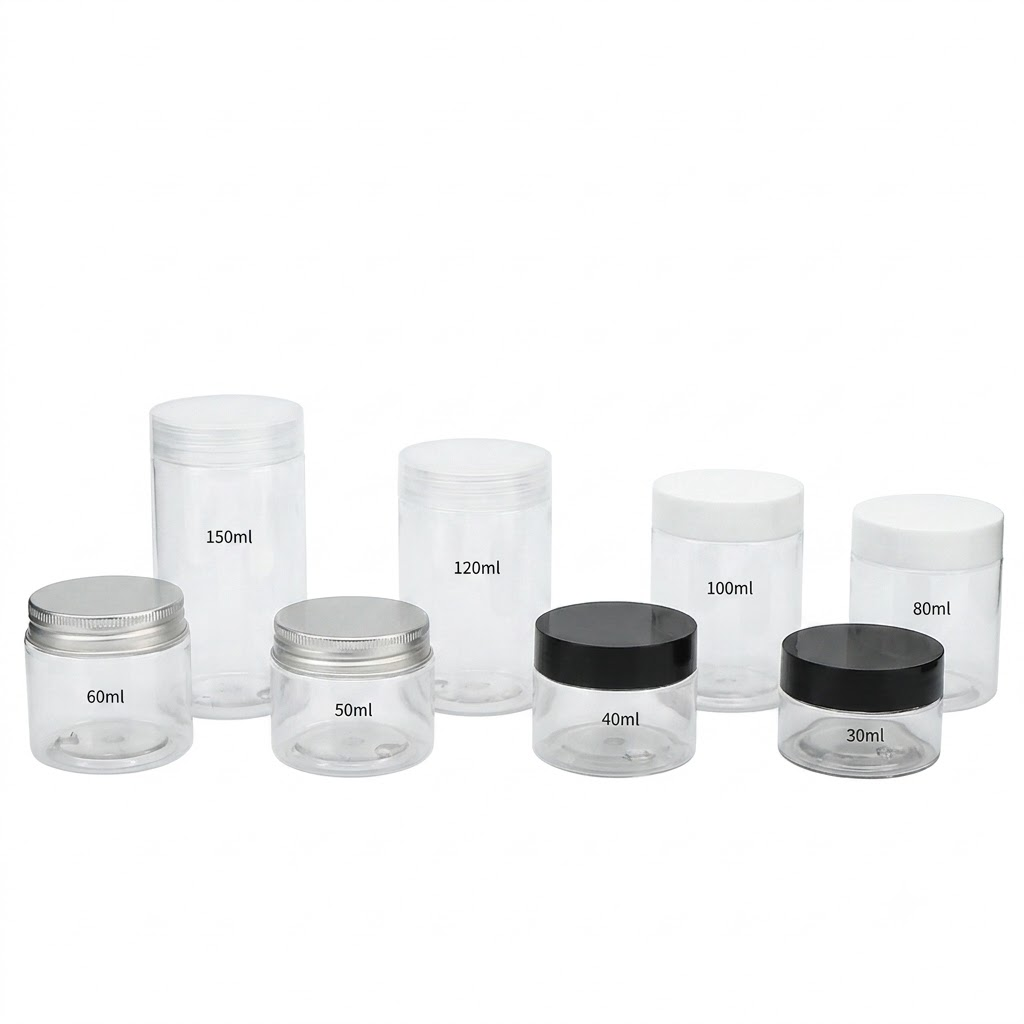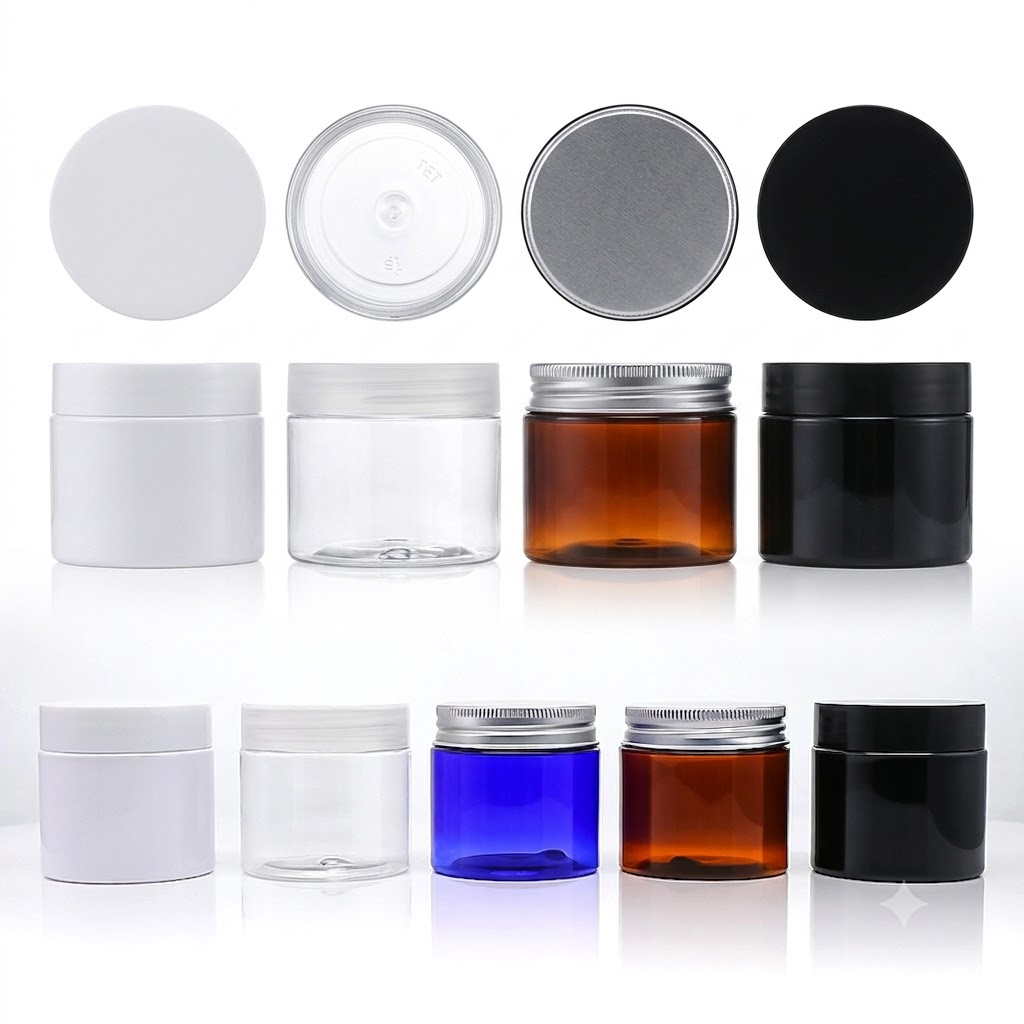
カスタムロゴ入りクリーム瓶サプライヤー:5つの装飾方法
瓶の形状は決まり、型も切り抜かれた。瓶の高級感を左右するのはロゴだ。
ロゴは1つでも、5通りの表現方法がある。コストは数倍も異なり、耐久性も桁違いに異なる。
選び方を間違えると、見た目の問題ではなく、3ヶ月目から摩耗が始まるのが問題になる。
1. ロゴが瓶に印刷される5つの方法
シルクスクリーン印刷。標準的な印刷方法です。単色印刷で、高い不透明度と優れた耐摩耗性を備えています。一般的には1色から4色までが用いられます。
グラデーションはできません。0.15mm以下の線は塗りつぶしになります。色を追加するごとにスクリーンとパスが1つずつ増えます。シルクスクリーン印刷のクリーム瓶のサプライヤーに、デザインを確定する前にスクリーン数を確認してください。
ホットスタンプ。金属をプラスチックに刻印。濃い色の瓶に使うと最も効果的です。
グラデーションは不要です。曲面には治具とシリコンパッドが必要です。ホットスタンピング加工の化粧品容器メーカーは、パッドが曲面に合わせて成形されるため、治具の費用を作業料金に含めて見積もります。つや消し加工された表面では、接着力が1段階低下します。
UV印刷。フルカラー、グラデーション、写真品質。版代無料。
接着力が弱点です。ほとんどの作業には下塗りが必要です。下塗りを省略したUVコーティング化粧品容器のサプライヤーは、エタノール摩擦試験に合格しない印刷物を販売しています。アルコール摩擦耐性はシルクスクリーンよりも劣ります。そのため、各製品の処理に時間がかかります。
スプレーベースにレーザー加工。深みのあるスプレーカラーからライトタイプの切り抜き。高級感を演出します。
暗い色の容器でのみ効果を発揮します。明るい色の容器では発色しません。
ラベルと転写。少量注文なら最速かつ最安値。デザイン変更費用はほとんどかかりません。
水や油に弱く、縁が剥がれやすい。長期保存には向いていない。
簡単なルール:単色で大量生産の場合はシルクスクリーン印刷。メタリック調の場合はホットスタンプ印刷。グラデーションや多色印刷の場合はUV印刷。試作の場合はラベル印刷。
2. 曲面が真の制約である
これはほとんどのサプライヤーが省略する部分です。
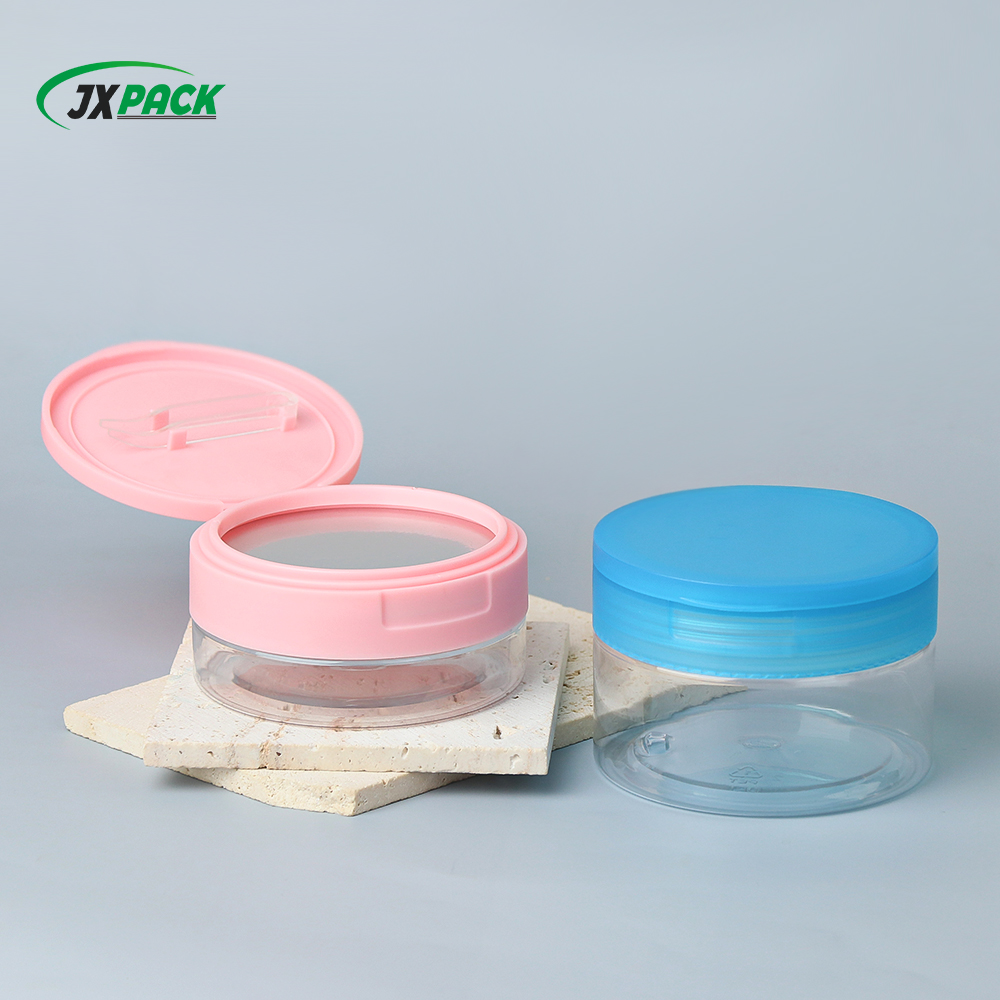
瓶の本体は円筒形です。スクリーンは平らな網目です。直径が小さいほど、位置合わせが難しくなります。
肩の部分はロゴにとって最も難しい部分です。デザインが肩の部分まで及んでいる場合は、描き直すか、歪みをそのまま受け入れるかのどちらかになります。
蓋の上面は平らで、きれいに印刷できます。本体は最も硬い部分です。底部には通常、バッチコードのみが刻印されています。
ロゴを蓋から本体に移すと、コストが倍になることがある。それは工程が難しくなるからではなく、歩留まりが悪くなるからだ。
ですから、カスタムロゴ入りクリーム瓶のサプライヤーをテストするのにカタログは必要ありません。 「この直径の瓶に3色スクリーン印刷をする場合、位置合わせの許容誤差はどれくらいですか?」と質問するだけで十分です。
実際に稼働させた工場からは数値が返ってくる。稼働させたことのない工場からは「問題ありません、何でもできます」という返事が返ってくる。
3. プラスチック上のパントン:チップが嘘をつく理由
パントン社は、3種類の一般的な用紙を出荷しています。Cはコート紙用、Uは非コート紙用、TPXは布地用です。
プラスチックの印字はUまたはTPXに最も近い。瓶にC番号を直接印字すると、チップよりも明るく鮮やかな色になる。
一般的に許容される基準は、再現率95%以上でΔE≦1.5です。この数値は業界標準であり、当社のOEMページにも掲載されています。
同じ数値でも、素材によって挙動が異なる。
- アクリルは光を通します。色が浮遊し、チップよりも明るく見えます。
- PPはマット紙です。色が沈み込み、濃く見えます。
- ガラスにはそれぞれ固有の色合いがある。透明なガラスとオパールのような白さは全く異なる。
濃い色の瓶に薄い色のインクを使う場合は、白い下地が必要です。下地を塗らないと、色が灰色っぽく濁ってしまいます。
パントンカラーの特注化粧品容器の場合、チップは容器本体に直接作成する必要があります。ここで一つ重要な点があります。チップは紙ではなく、容器本体に直接作成してください。紙での承認は、プラスチック容器での承認とはみなされません。
4. フロスト加工とマット加工:成形テクスチャまたはコーティング
曇りガラスの化粧品容器メーカーは、2つの選択肢の間で悩んでいる。見た目は似ているが、その実態は全く異なる。
金型のテクスチャは工具に刻み込まれているため、摩耗して消えることはありません。深さは金型によって制限され、工具の製作費用は一度きりです。
スプレー式のマット仕上げは、よりきめ細かく均一な仕上がりになり、ソフトな手触りを実現できます。また、擦ると溶ける性質もあります。
研究所を使わなくても見分けられます。目立たない場所を爪で軽くこすってみてください。マットな仕上がりのスプレー塗装の場合は粉が剥がれますが、型押しされた質感のものは動きません。
まず最初に言っておきたいのは、印刷やホットスタンプは、つや消しの表面には一段と密着しにくくなるということです。
フロスト加工とホットスタンプ加工の組み合わせは、特にボディの曲線部分で問題を引き起こしやすい。デザイン上必要な場合は、再加工の頻度を増やすか、サンプル段階でより入念なテストを行う必要がある。
5.コスト構造と、販売量曲線がどの位置にあるか
カスタムロゴ入りクリーム瓶のサプライヤーから見積もりを取る場合は、単価と個数ごとの価格を分けて検討してください。ここでは価格を提示しないでください。数量、色数、素材によって価格が大きく変動するためです。構造の方がより役立ちます。
シルクスクリーン印刷。色ごとに版を1枚使用し、1回限りの印刷。単価は量産に伴って最も急速に低下する。
ホットスタンプ。版代と箔代が別途かかります。箔代は継続的なコストであり、少量生産では吸収できません。
UV印刷。版なし。1枚あたりの処理速度は遅いため、小ロット生産の方が割安になる場合がある。
ラベルのみ。版は不要。デザイン変更費用はほぼゼロ。試験的な発売に最適。
レーザー式なので消耗品は不要ですが、スプレーベースが必要なので、スプレー費用が発生します。
大まかな目安としては、 5,000枚未満であればラベル印刷かUV印刷が有利。10,000枚以上であればシルクスクリーン印刷が優位に立つ。ホットスタンプ印刷を選ぶ唯一の理由は、金属色印刷の場合のみである。
線が動く。色数が増え、印刷面積が大きくなり、曲線がきつくなると、すべてが線を押し上げる。
6. 装飾サンプルの承認方法
写真だけで判断してはいけません。写真は実物よりも良く見えるものです。
5つのステップ:
- 日中の明るい場所で見てください。次に、店舗の照明の下で見てください。棚は白色光ではなく、スポットライトで照らされています。
- 格子状に切り込みを入れてテープを引っ張る。ASTM D3359規格の方法:格子状に切り込みを入れ、テープを貼り付け、素早く引っ張る。下塗り剤が付属しているかどうかも確認する。
- 75%エタノールで20回こすってください。色移りや光沢の変化を確認してください。これは一般的な消費者の曝露レベルです。
- 一番小さな文字を見てください。位置ずれはまずそこに現れます。1.5mm以下の線が、他の何よりも先にぼやけます。
- 温度サイクル後、これを繰り返します。 -10℃で24時間、45℃で24時間。この段階でひび割れや膨れが生じます。
最後の点:サンプルテストに合格したからといって、本番環境でも合格したとは限りません。
3つの質問をしてください。インクのロットは同じか?機械は同じか?設定作業は同じオペレーターか?いずれかの答えが「必ずしもそうとは限らない」場合は、許容される逸脱事項を契約書に明記してください。
7. コンテナ船の後に発生する5つのミス
1. アートワークはRGB形式で提供してください。特色に変換すると色が変わります。Pantone番号またはCMYKカラーコードで承認してください。スクリーンショットは絶対に承認しないでください。
2. 小さな曲面部分にグラデーションを適用した場合。印刷時に縞模様が出てしまう。グラデーションは平面に施すものである。
3.薄い色のインクを濃い色の瓶に直接塗る。白い下地がないので、色が灰色になる。
4. フロスト加工のホットスタンプ。通常、顧客の手元で約2週間後に剥がれ始めます。
5色。4色以上。デザインが複雑になるにつれて価格も上がります。より複雑な仕上がりには、より多くの費用がかかります。
作品と一緒に5つのものを送ってください
瓶の種類と直径。本体の色。パントン番号またはCMYKカラー。ロゴの最小線幅。目標数量。
この5つの条件を満たせば、見積もりは正確で、サンプル検査も通常は初回で合格します。
1つ忘れると、もう1つ注文しなければなりません。ここに送れば、カスタムロゴ入りクリーム瓶のサプライヤーからの最初の返信は、価格表ではなく、曲率半径についての質問であるはずです。
上記の方法は、15gから200gまでのクリームジャー製品全般に適用されます。装飾例と加工方法の組み合わせについては、「パッケージデザイン&ブランディング」の項目をご覧ください。